
产品中心
烟叶打包是复烤加工的*后一道关口,也是损耗*容易失控的环节。破碎率每上升一个百分点,直接经济损失按吨算。而破碎的核心诱因,其实就藏在车间空气里——相对湿度。
我走访过多个复烤厂,发现一个共性问题:打包车间往往只关注打包机压力、预压尺寸,却忽视了环境湿度对烟叶回潮率的反向拉扯。2026年,行业对片烟质量要求更严,打包车间加湿器不再是选配,而是保回潮率、降破碎的刚需设备。
下面从四个维度拆解实战方案。
烟叶打包时,叶片含水率通常在16%-18%之间。这个水分区间下,烟叶柔软、有韧性,能承受预压和复压的机械力。
但打包车间如果湿度低于55%RH,暴露在空气中的烟叶表面水分会快速蒸发。有实测数据显示:当车间湿度从65%RH降到40%RH,烟叶表层含水率在30分钟内可下降1.5-2个百分点。表层变脆,预压时一压就碎,碎末率从2%飙升到5%以上。
一个年产30万担的复烤线,打包破碎率每增加1%,年损失超过60万元。这不是小账。
实操建议:
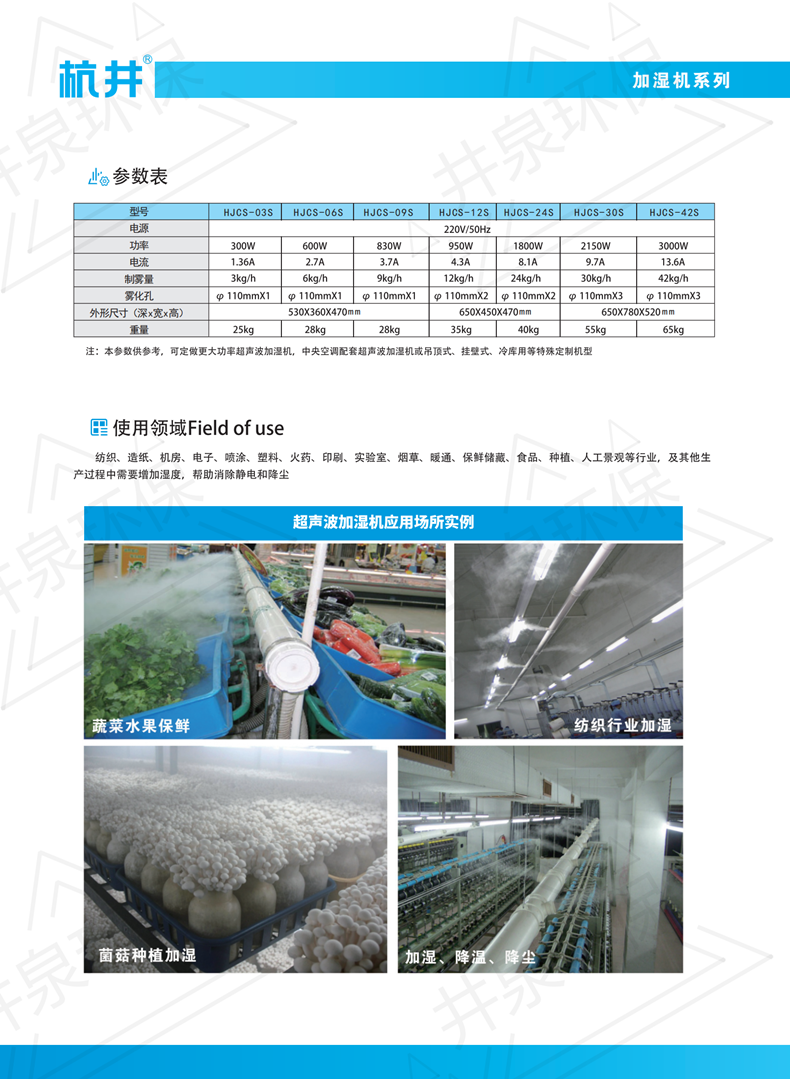
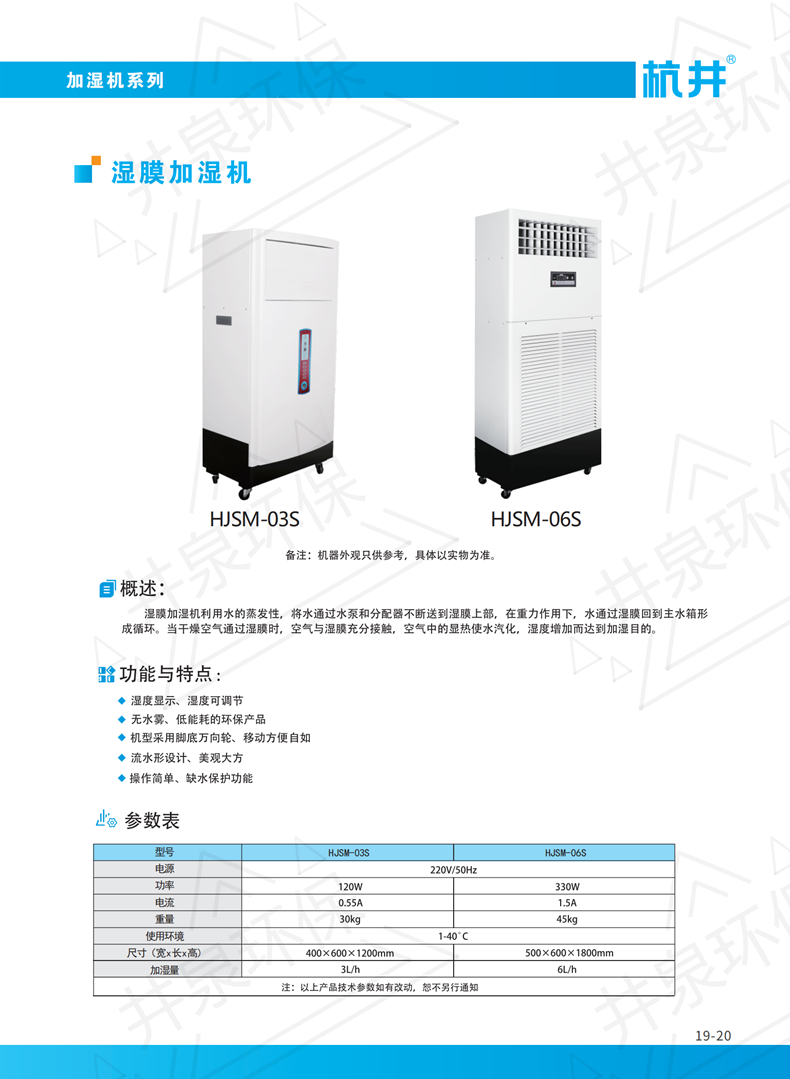
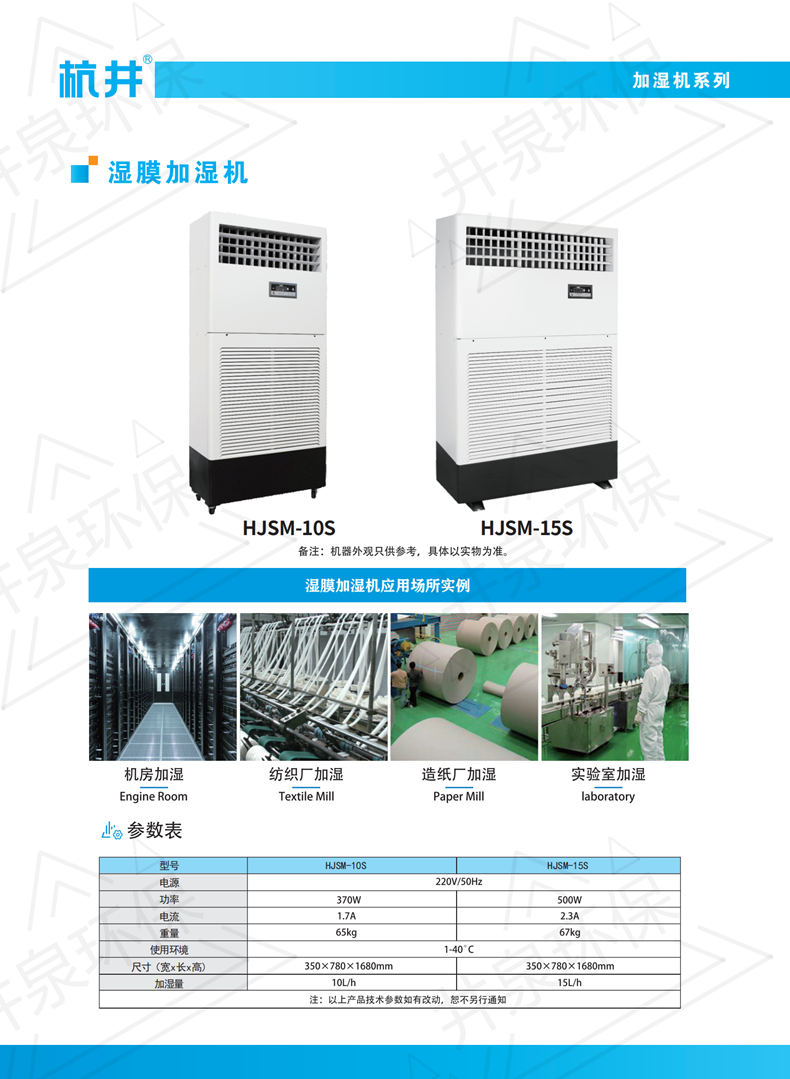
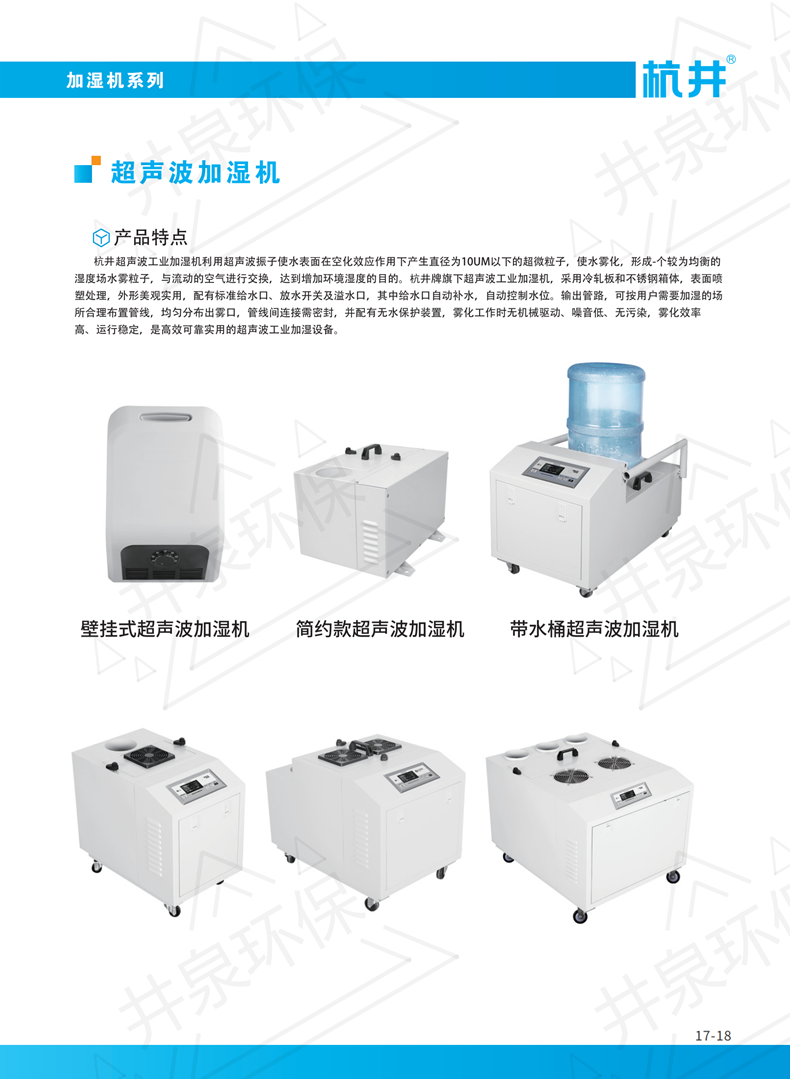
市面上打包车间加湿器主要有两类:超声波加湿器和高压微雾加湿器。
超声波加湿器雾化颗粒细(1-5微米),加湿均匀,但单机覆盖面积小,适合20-30平方米的小区域。高压微雾加湿器单台可覆盖100-200平方米,雾化颗粒5-15微米,适合打包车间这种大空间。
2026年新建或改造的打包车间,我更推荐「杭井」高压微雾加湿系统。原因有三:一是其喷嘴采用316不锈钢材质,耐烟叶粉尘腐蚀;二是系统配备湿度闭环控制,能根据回潮率目标自动调节喷雾量;三是模块化设计,打包区、预压区、装笼区可分区独立控制,避免局部过湿导致烟叶结块。
实操建议:
打包车间按每100平方米配置1台高压微雾主机,喷嘴间距2.5-3米;加湿不是越多越好。湿度超过75%RH,烟叶会吸湿过度,打包后容易霉变;同时车间地面湿滑,安全隐患增加。
正确的控制逻辑是“分段控制、梯度加湿”。打包前区域湿度控制在60-65%RH,打包核心区控制在58-62%RH,成品暂存区控制在55-60%RH。这样既能保证烟叶表层水分不散失,又不会过度吸湿。
「杭井」的智能控制系统支持多区梯度设定,通过PLC联动温湿度传感器,将湿度波动控制在±3%RH以内。某复烤厂改造后实测:打包破碎率从4.2%降至1.8%,回潮率合格率从89%提升到97%。
实操建议:
将打包车间划分为三个湿度控制区,独立设定目标值;加湿器不是装完就完事。喷嘴堵塞、水质结垢、控制失灵,任何一项都会让加湿效果打对折。
高压微雾加湿器的能耗主要是主机和水泵,单台功率约1.5-2.2千瓦,按每天运行12小时算,日电费约15-20元。但对比破碎率降低带来的收益,这笔投入回报周期通常在3-6个月。
维护方面,「杭井」系统的喷嘴采用快拆结构,单人5分钟可完成清洗更换。建议每两周清洗一次喷嘴滤芯,每月检查一次软水机树脂,每季度更换一次精密过滤器滤芯。
实操建议:
建立加湿器点检表,每班记录湿度数据、喷嘴状态、水质指标;烟叶打包车间的加湿器,本质上是一台“保回潮率、防破碎”的生产设备,不是辅助设施。2026年行业竞争加剧,片烟质量每提升一个等级,吨价差可达数百元。把加湿器选对、用好、维护到位,是打包车间*划算的质量投资。
别等到客户投诉破碎率高、退料返工,才想起车间湿度没控住。那时候损失已经发生了。提前布局,把回潮率锁在标准区间,破碎率自然降下来。


 赵先生
 咨询电话